服装制造工艺对比:不同面料在黑龙江服饰生产中的适配性分析
日期:2026-10-12
标签:服装制造,服装加工,服饰生产,黑龙江制造,旺裁衣
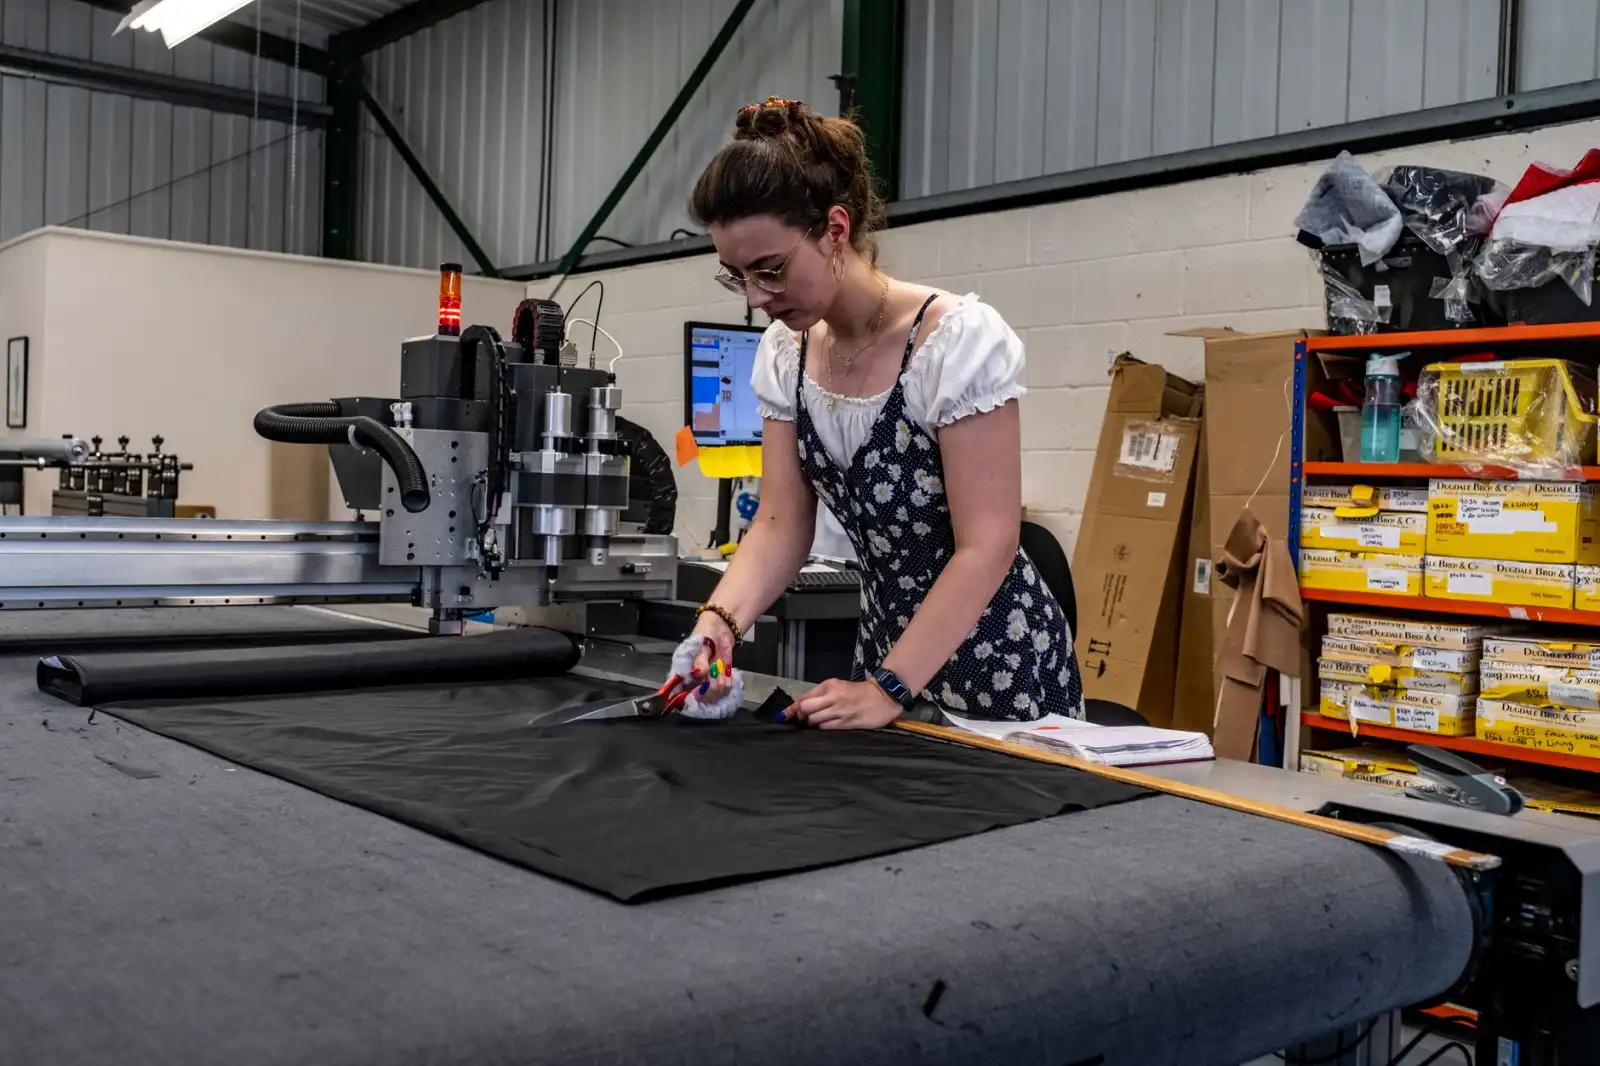
在黑龙江的服装制造版图中,面料与工艺的匹配度直接决定了成衣的保暖性、耐穿度与商业价值。冬季漫长、温差剧烈的地域特性,让本地服饰生产对材料物性提出更严苛的要求。旺裁衣扎根这一市场多年,发现不少采购商在打样阶段忽略了面料适配逻辑,导致大货返修率居高不下。
面料热湿舒适性与缝制工艺的关联
面料的手感、缩水率与热传导系数,会直接影响裁剪排料和缝纫线迹的稳定性。以黑龙江市场常见的三类面料为例:
- 高密防风锦纶:缩水率约1.5%,需预缩处理,缝纫针号建议9-11号,避免针孔过大导致钻绒;
- 双面摇粒绒:弹性回复率差异大,裁剪时需留足回缩余量,包缝线张力要降低15%-20%;
- 羊毛混纺呢料:厚度方向压缩回弹慢,需采用上下送布牙差动调节,防止层间错位。
在服装加工环节,若忽略面料的这些“脾气”,即便使用高端设备,成品依然会出现起皱、扭腿或缝口破裂。
黑龙江制造环境下的工艺参数调整
低温车间对缝纫线延伸率的影响常被低估。当室温低于10℃时,普通涤纶线的断裂伸长率会下降约12%,导致厚料缝合时断线率上升。旺裁衣在服饰生产中采取两项措施:
- 将缝纫线预热线装置纳入平缝机改造,保持线材柔韧性;
- 针对羽绒服面料,将针距从3.0mm调整至2.6mm,增加线迹密度以提升防风性。
这些细节并非教科书上的标准答案,而是基于黑龙江制造实际工况反复验证的结果。
不同面料在典型品类中的适配对比
下表呈现了旺裁衣近两年在棉服、工装与西服品类中的面料应用数据:
- 棉服类:T400破卡面料+300g仿丝棉,缝制效率约4.2件/小时,返修率低于2%;
- 工装类:21支帆布+局部PU涂层,需使用粗牙压脚,断针率控制在0.3%以内;
- 西服类:羊毛/涤纶混纺(70/30),采用德国进口衬布,粘合温度需精确至145℃±3℃。
数据表明,面料的克重与涂层结构对服装加工效率影响显著。克重每增加50g/㎡,单件工时平均延长6%-8%。因此,在打样阶段就应锁定面料供应商批次,避免因换批导致工艺参数失效。
从裁剪到整烫的联动控制
黑龙江地区的服饰生产还需考虑冬季静电与湿度问题。当车间相对湿度低于35%时,化纤面料易吸附灰尘,且裁片之间排斥导致对位困难。旺裁衣的做法是:
- 在裁剪区配置工业加湿器,维持湿度45%-55%;
- 整烫环节对羊毛类面料采用真空吸风烫台,避免压痕;
- 对涂层类面料,熨烫温度不得超过120℃,需垫烫布隔离。
这些操作规范已纳入旺裁衣的服装制造标准作业程序,有效降低了因环境波动造成的次品率。
面料适配没有万能公式,它需要服装加工方对材料物性、设备状态与地域气候做系统性匹配。旺裁衣持续在黑龙江制造一线积累实测数据,为品牌客户提供从面料甄选到成品交付的闭环支持。若您正在寻找能理解面料语言的生产伙伴,欢迎与我们交流打样需求。