黑龙江服装制造行业观察:本地服装加工厂如何提升供应链响应效率
在哈尔滨、齐齐哈尔等地的服装加工厂走访时,一个共性问题反复被提及:订单碎片化越来越明显,但产线切换速度跟不上。过去一批5000件的订单能排单三周,现在同样数量被拆成5个色系、3种面料,交期却压缩到10天。这种压力下,服装制造企业的供应链响应效率直接决定了能否留住客户。
问题的根源不在缝纫工的手速,而在信息流和物料流的衔接方式。不少黑龙江本地的服装加工厂仍依赖Excel排产、微信传单,裁剪车间不知道面料何时到库,缝制车间不清楚裁片几点流转。这种滞后在批量订单时代被掩盖,在快反订单面前就暴露无遗。
一、响应效率卡在哪?三个隐性瓶颈
观察本地服饰生产企业的实际运转,瓶颈往往集中在以下环节:
- 物料齐套率低:面料、辅料、衬布分批到厂,裁剪等料停工,后续工序全线顺延
- 排产颗粒度粗:以“天”为单位排产,无法按小时级调度,换款时设备空转时间过长
- 质检后置:成品才做全检,返修件回流到缝制车间打乱原有节奏
这三个问题叠加,导致一件衣服在厂内的“有效加工时间”可能不到总停留时间的30%。
二、从“推式”到“拉式”:技术层面的调整逻辑
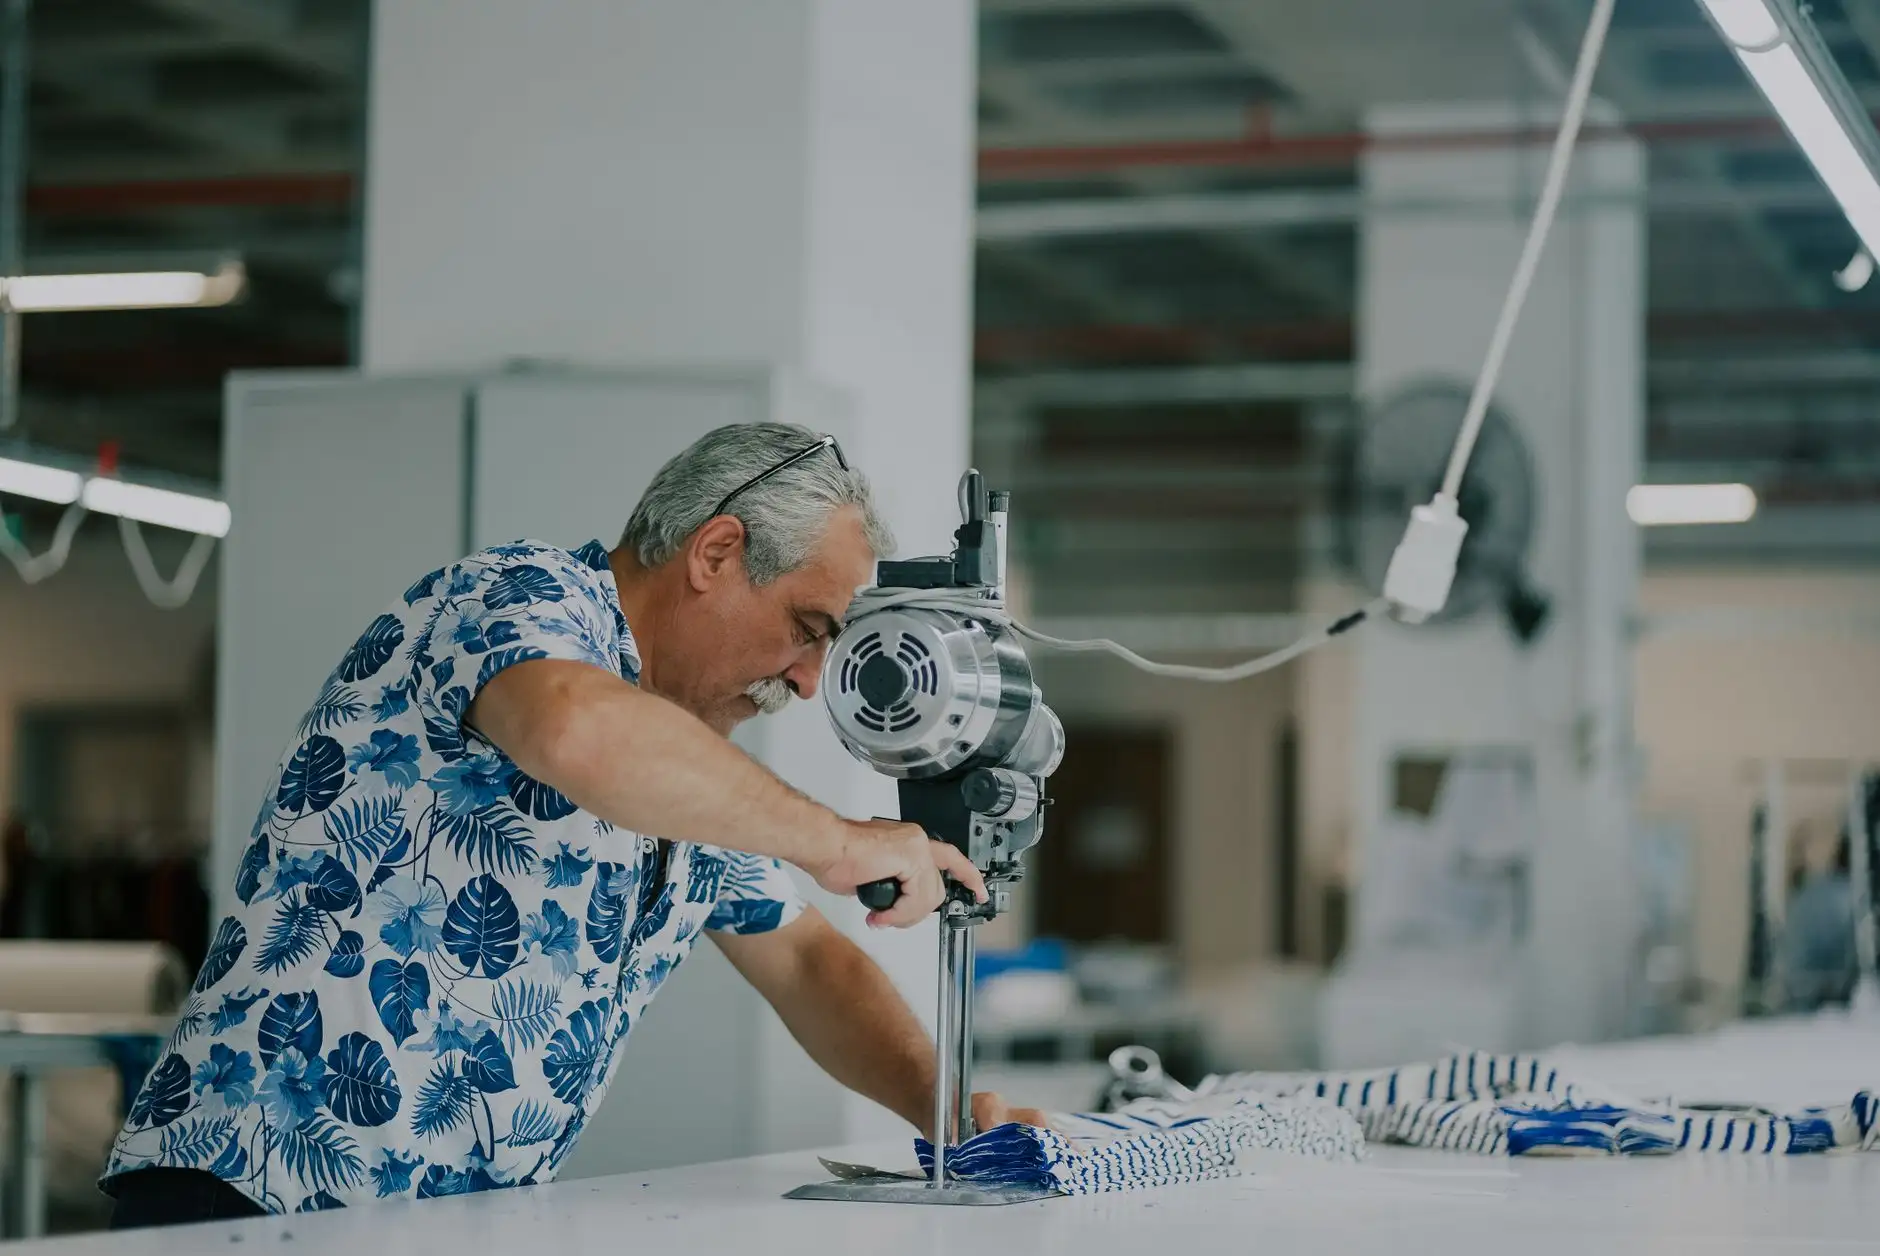
提升响应效率的核心,是把生产组织方式从“按计划推”转为“按节拍拉”。具体到服饰生产现场,可以拆解为三个动作:
- 裁剪环节前置备料:用ERP系统将订单拆解为面料需求清单,与供应商共享库存数据,实现面料到厂即裁
- 缝制环节设置缓冲:在关键工序间建立小批量在制品缓冲,避免单点故障导致全线停摆
- 后整环节并行作业:整烫、包装、验针同步推进,不再串行等待
旺裁衣在服务本地客户时发现,仅把裁剪与缝制之间的信息传递从“口头通知”改为“系统看板”,换款时间就能压缩20%以上。
小批量快反的对比数据
以一批300件、3个色系的订单为例,传统排产与优化排产的差异明显:
- 传统模式:裁剪等料1.5天,缝制换款0.5天,总交期约6天
- 优化模式:面料预检+并行裁剪,缝制按色系滚动投产,总交期约3.5天
交期缩短的背后,是黑龙江制造企业在信息化工具上的持续投入,而非单纯增加人手。
三、给本地工厂的三条可执行建议
不用一步到位上MES系统,先从低成本动作开始:
第一,建立面料到货预警机制。要求供应商提前48小时提供发货清单,仓库按单预收,裁剪车间提前排版。
第二,用颜色标签管理在制品。不同色系用不同颜色裁片夹,缝制组长一眼识别优先级,减少找片时间。
第三,把质检拆成三段。裁剪验片、缝中抽检、成品全检,问题在源头拦截,避免返修件回流。
旺裁衣在内部推行这三条后,平均订单交付周期从8天降至5天,返修率下降约12%。对于以服装制造为主业的黑龙江本地企业来说,响应效率的提升不需要颠覆性改造,而是把每个衔接点的等待时间一点点挤掉。
当订单越来越碎、交期越来越短,能活下来的不是规模最大的厂,而是切换最快的那一家。