黑龙江服装加工行业观察:区域服饰供应链如何提升交付效率
每年秋冬换季,东北地区的服装品牌和贸易商都会面临同一个难题:订单集中爆发,但本地能稳定接住大货的服装加工厂却不好找。是产能不够吗?不完全是。真正卡住交期的,往往是面料到厂时间、排产逻辑和工序衔接这三道坎。
以黑龙江为例,本地的服饰生产企业过去多以棉服、羽绒服、工装夹克等品类为主,季节性极强。旺季时,一家中型工厂可能同时对接七八个客户,裁剪车间堆满面料,缝制线却在等裁片。这种“前堵后空”的现象,根源不在设备,而在计划层。
交付效率的瓶颈,往往藏在排产逻辑里
很多工厂的排产靠的是“老师傅经验”——哪个单子先到先做,哪个客户催得急就插单。这在订单量小的时候没问题,一旦日产能超过2000件,手工排产就会导致服装制造流程中的裁片积压和流水线频繁换款。换一次款,缝制组平均要损失40到60分钟的爬坡时间。一天换三次,有效产能就掉了15%以上。
更隐蔽的问题在面料环节。黑龙江本地的面料供应商品类有限,不少面料需要从浙江、广东调货。物流一旦延误两天,裁剪计划就得整体后移,而缝制工人是按件计酬的,等料就意味着收入下降,人员流失风险随之上升。
从“催单”到“控节拍”:三个可落地的改进方向
区域供应链要提升交付效率,不一定非要上昂贵的MES系统。以下三个动作,投入不大,但见效明显:
- 建立面料到厂倒排表:以裁剪上线日为基准,倒推面料必须到厂的时间节点,并预留1.5天质检和缩水测试余量。这个表由计划员每天更新,而不是等采购口头汇报。
- 把“换款时间”纳入排产计算:同品类、同面料的订单尽量连排。比如三批棉服订单,如果面料克重和颜色相近,可以合并裁剪、分批缝制,换款次数能从5次降到2次。
- 设置半成品缓冲区:在裁剪和缝制之间留出半天到一天的裁片库存,而不是追求“零库存”。这个缓冲能吸收面料延误和裁剪设备故障带来的波动,让缝制线保持稳定节拍。
黑龙江制造的区域优势,正在被重新定义
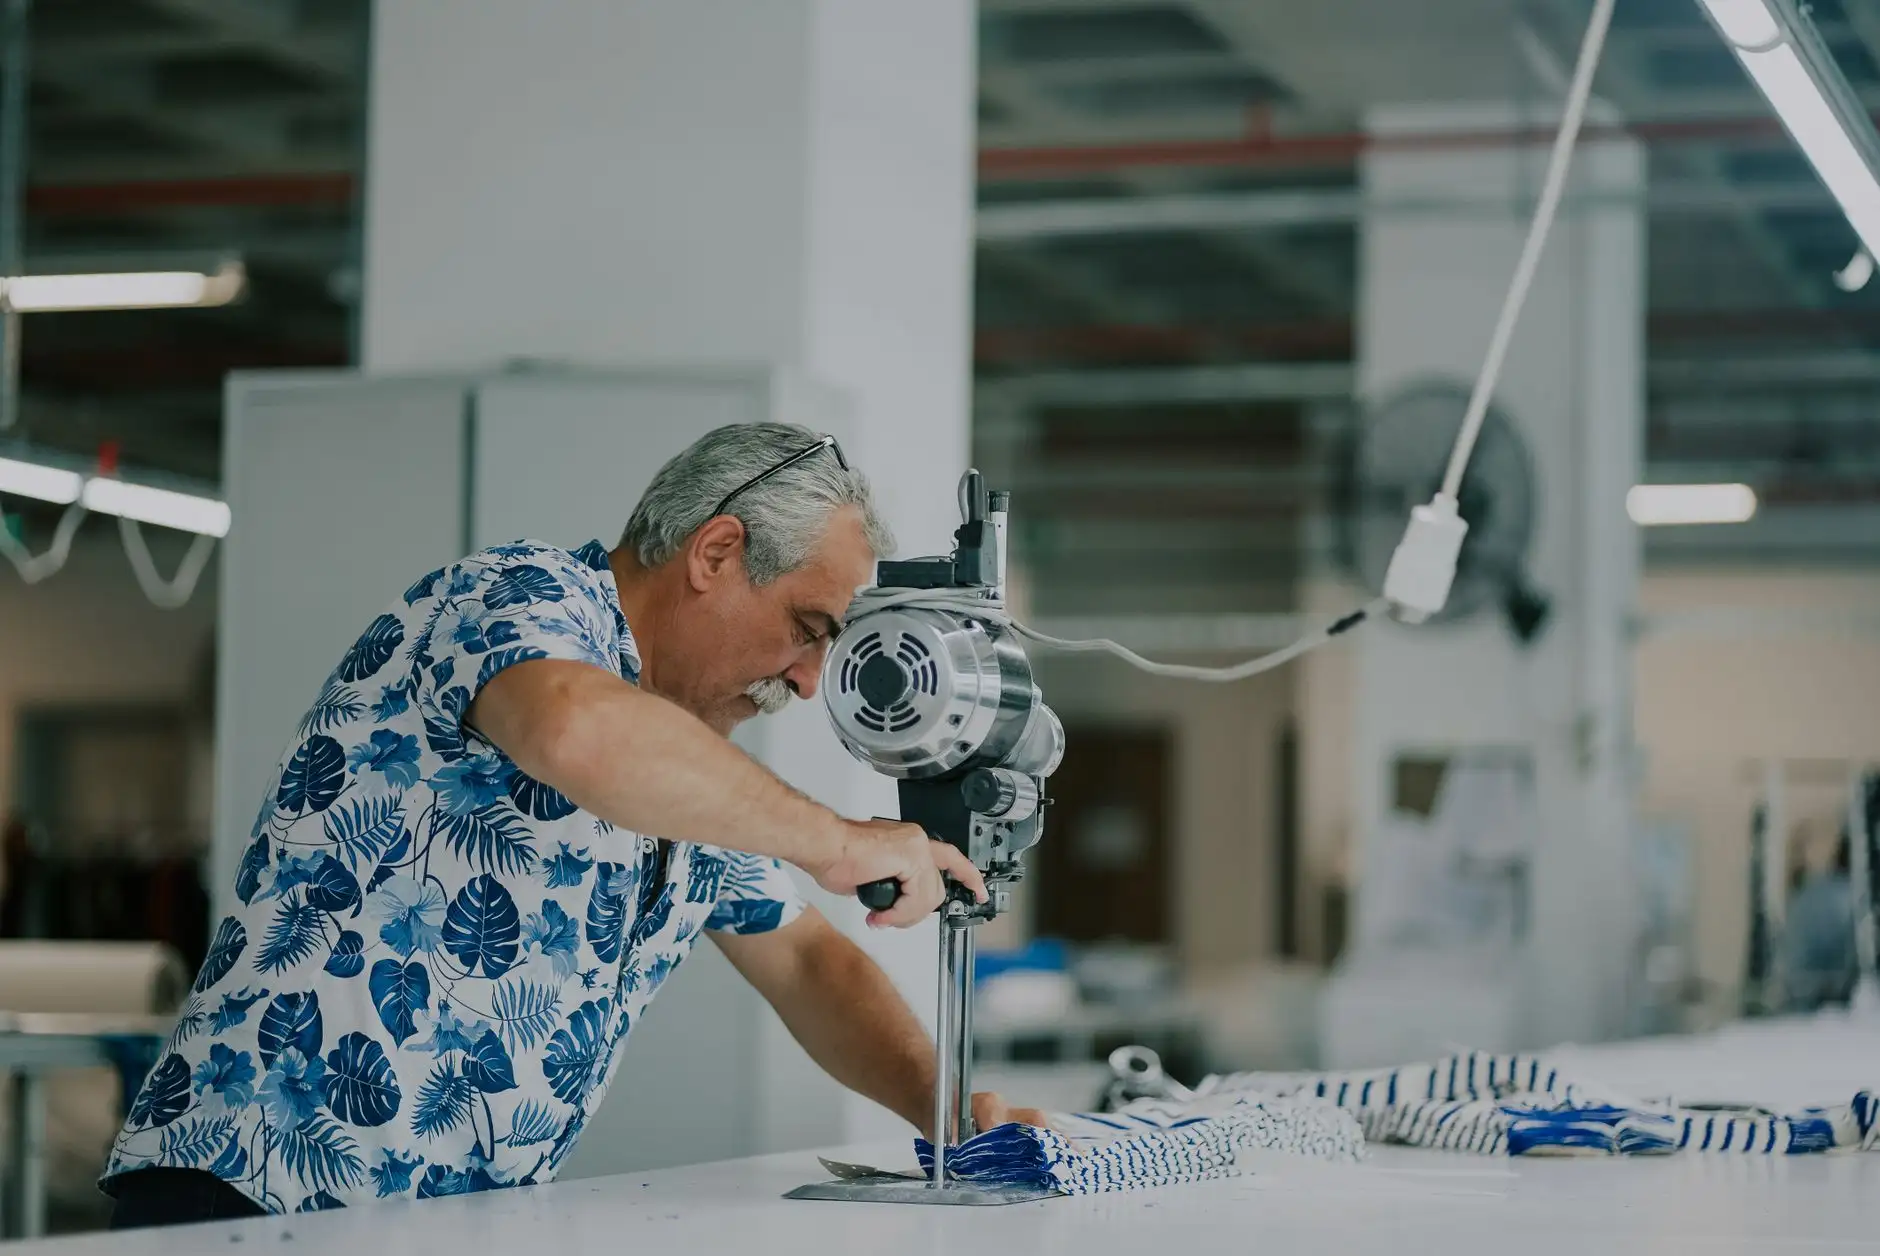
过去提到黑龙江制造,业内第一反应是“人工成本低但交期慢”。这个印象正在被一批本地工厂改变。以旺裁衣为代表的加工企业,开始把“小单快返”和“大单稳交”分开处理:小单走独立小组,大单走流水线节拍控制。这种双轨模式让工厂既能接直播电商的翻单,也能保住建制工装的大货交期。
从应用前景看,东北地区的服装加工产业带有一个被低估的优势——秋冬品类集中度高。这意味着工厂在棉服、羽绒服、滑雪服等品类上的工艺积累比南方综合厂更深。只要把排产逻辑和面料协同做扎实,交付效率完全可以做到和长三角持平,而单品加工成本仍有优势。
对于品牌方来说,选择服饰生产合作伙伴时,不妨多问一句:“你们的裁剪上线日是怎么定的?”这个问题比问“你们有多少台缝纫机”更能判断一家工厂的真实交付能力。