黑龙江服装加工厂如何通过工艺优化提升服饰产品品质
在黑龙江的冬季,一件看似普通的羽绒服或工装外套,从裁剪到成品,要经历数十道工序。很多采购商反馈,同样版型的服饰,不同工厂交付的成品在版型稳定性、缝口强度和面料损耗上差异明显。这背后,往往不是设备差距,而是工艺优化程度的区别。
作为扎根黑龙江的服装加工企业,旺裁衣在服务本地及周边客户的过程中发现,工艺优化不是简单地换几台新机器,而是从裁剪、缝制到整烫的系统性微调。下面从几个关键环节拆解,黑龙江制造的服饰产品如何通过工艺细节拉开品质差距。
裁剪环节:精度决定成衣的“骨架”
裁剪是服装制造的第一道关口。不少工厂仍依赖人工铺布和手动裁刀,层数一多,底层和顶层的裁片尺寸偏差可达3-5毫米。对于羽绒服、棉服这类对合缝要求高的品类,这种偏差直接导致绗缝错位、充绒不均。
优化方向并不复杂:
- 采用自动铺布机配合数控裁床,将裁片误差控制在1毫米以内;
- 对弹性面料预缩处理后再裁剪,避免成衣水洗后尺寸回缩;
- 裁剪前用CAD排料软件优化唛架,面料利用率可提升2%-4%。

缝制工艺:针距与张力才是隐形门槛
缝制环节的工艺参数,直接决定服饰的耐穿性。以常见的平缝为例,针距密度从每英寸10针调整到12针,缝口强度能提升约15%,但并非越密越好——过密会导致面料“扎伤”,尤其是涂层防泼水面料。
在服饰生产中,我们建议针对不同部位设定差异化参数:
- 受力部位(如袖窿、裆缝)采用双针链式线迹,针距11-12针/英寸;
- 装饰部位可放宽至9-10针/英寸,保持线条流畅;
- 缝纫线张力配合面料克重调整,薄料用低张力,厚料适当增加。
这些细节在样品阶段容易被忽略,但批量生产时,正是服装加工品质分层的核心原因。
整烫与后整理:被低估的品质放大器
整烫不只是“烫平”。对于黑龙江冬季主打的羊毛大衣、羽绒服,蒸汽压力和定型时间直接影响成衣的立体感和绒朵蓬松度。蒸汽压力过高,羊毛面料容易起极光;压力不足,则无法消除缝纫皱缩。
实操中,建议按面料类型建立整烫参数卡:
- 羊毛混纺:蒸汽压力0.3-0.4MPa,定型时间8-12秒;
- 羽绒服:低温蒸汽配合冷风定型,避免绒朵结块;
- 功能性面料:先小面积试烫,确认无涂层损伤再批量作业。
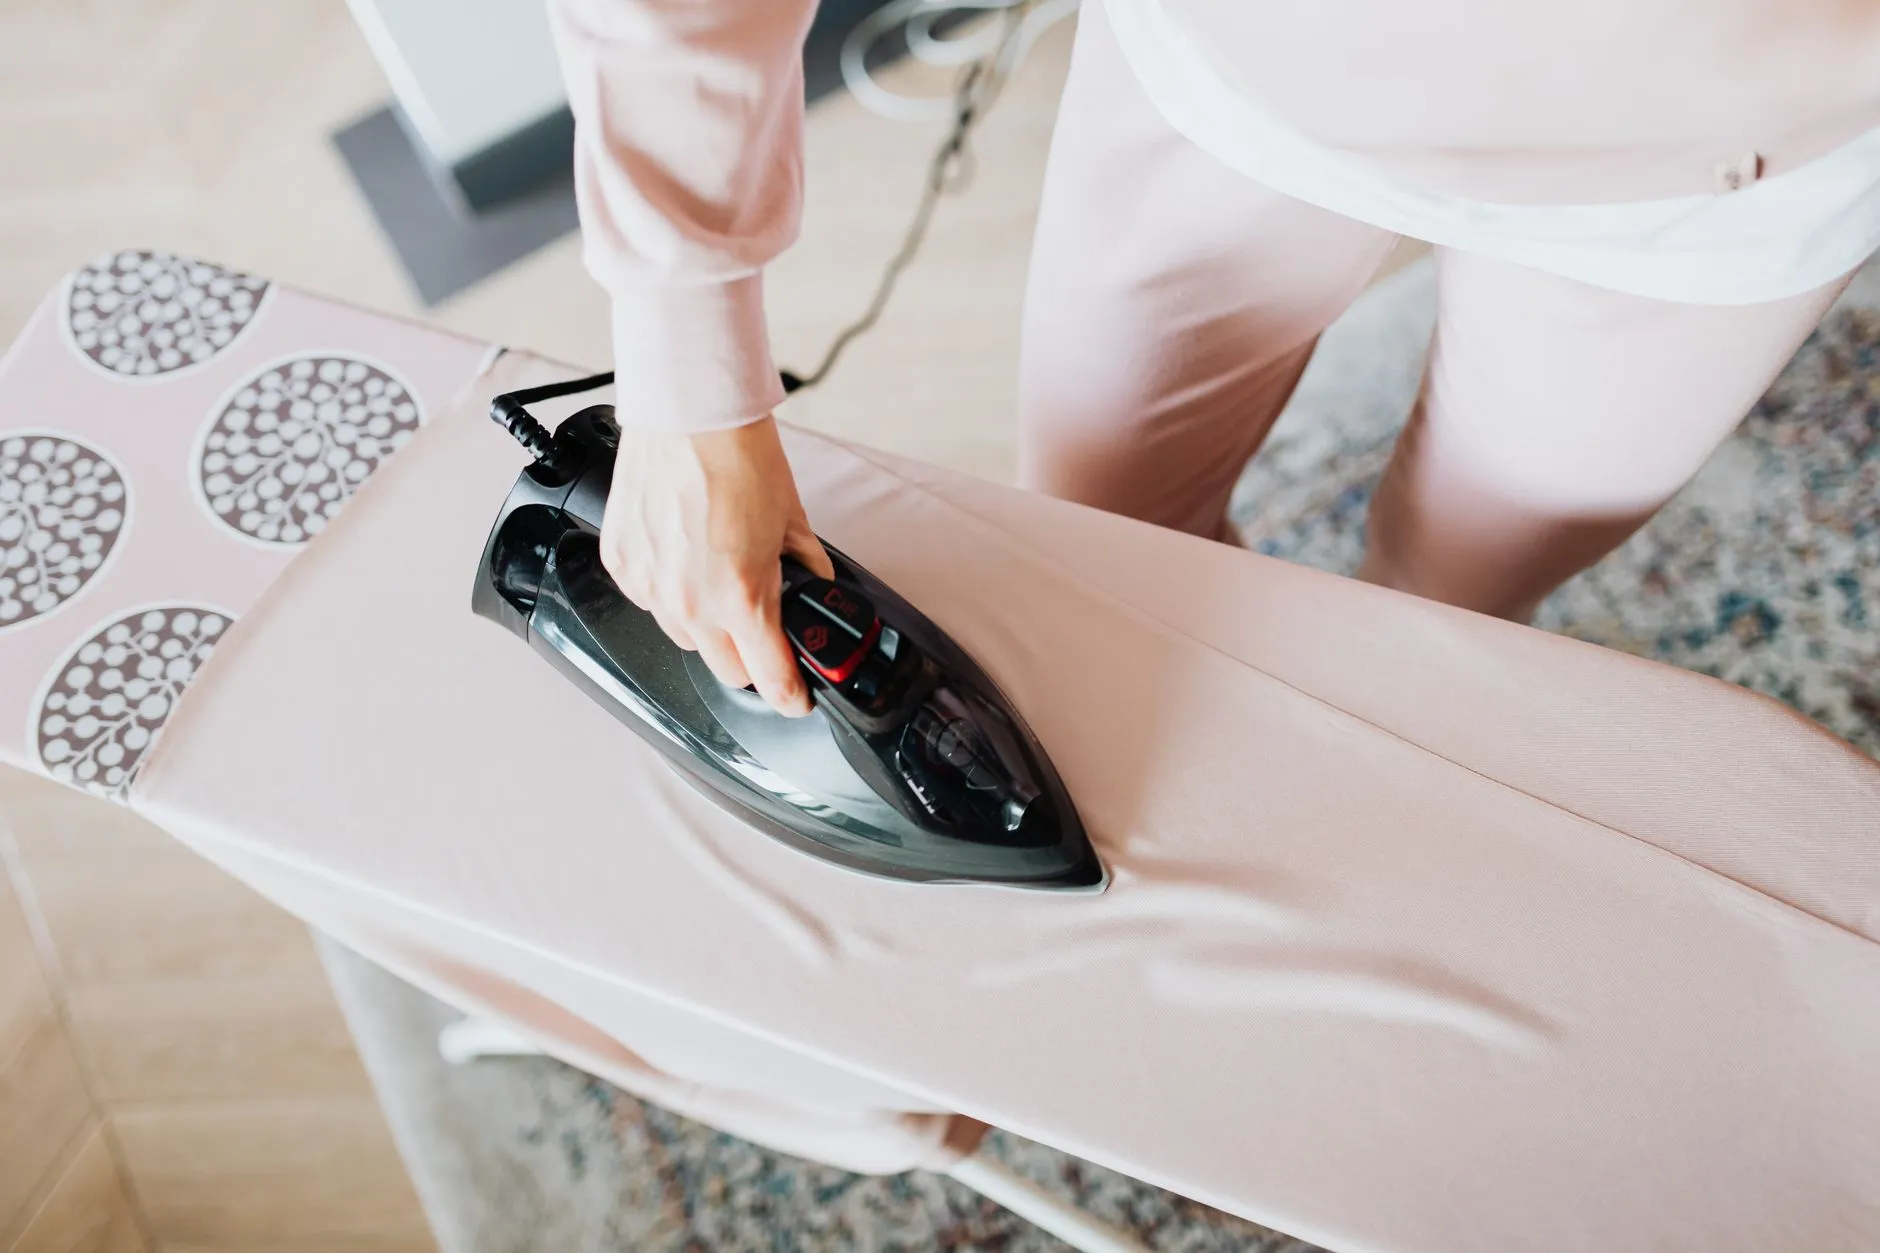
对比未做整烫参数优化的产线,成衣的袖窿圆顺度、门襟平服度都有肉眼可见的提升。这也是为什么一些采购商愿意为黑龙江制造的服饰支付合理溢价——工艺稳定性意味着更低的退货率和更好的终端反馈。
如果您的品牌正在寻找具备工艺优化能力的服装加工伙伴,不妨从裁剪精度、缝制参数、整烫标准这三个维度去考察工厂。旺裁衣愿意把这些年在黑龙江积累的工艺经验,转化为您产品品质的坚实底座。